-
Szkło stopione do zbiorników stalowych (896)
-
Zbiorniki ze stali nierdzewnej (434)
-
Zbiorniki epoksydowe połączone fuzją (660)
-
Zbiorniki stalowe galwanizowane (321)
-
Aluminiowe dachy kopuły (1346)
-
Zbiorniki do przechowywania ścieków (280)
-
Zbiorniki ze stali spawanej (457)
-
Zbiorniki ciśnieniowe (534)
-
Fermentator beztlenowy (217)
-
Zbiorniki na wodę przemysłową (424)
-
zbiorniki stalowe o szklanej podszewce (180)
-
Zbiorniki stalowe (389)
-
Zbiornik do przechowywania osadu (115)
-
Zbiornik do przechowywania biogazu (173)
-
Zbiorniki do przechowywania wycieku (133)
-
Zbiorniki do przechowywania wody rolnej (179)
-
Zbiornik z wodą pożarną (166)
-
Silosy do przechowywania zbóż (146)
-
Projekty związane z biogazem (424)
-
Projekty oczyszczania ścieków (1882)
-
Podwójny dach membranowy (223)
|
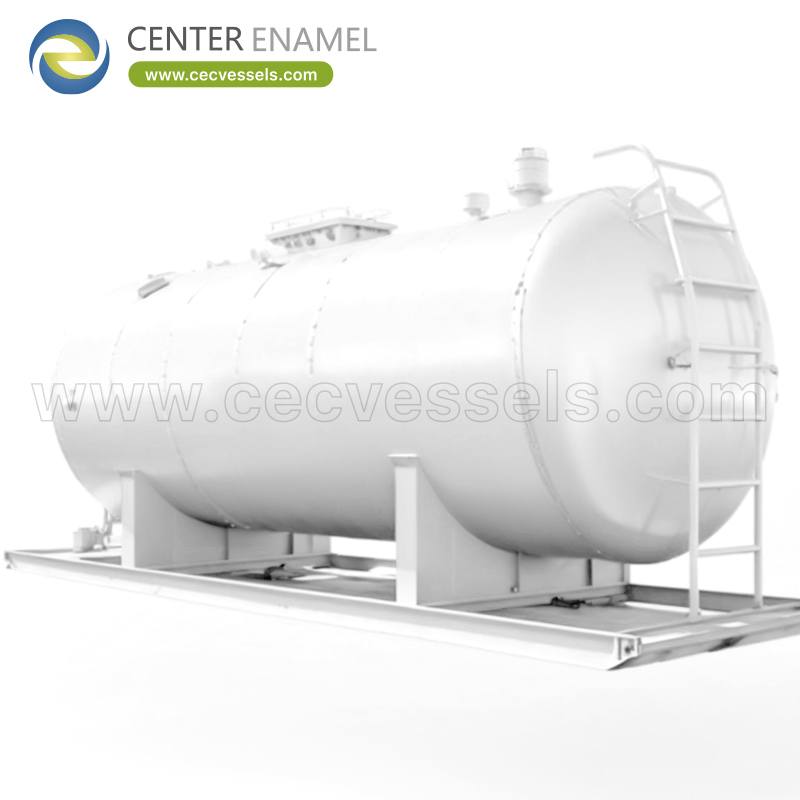
Jak wyjaśniono etapy produkcji zbiornika ciśnieniowego
| Miejsce pochodzenia: | Chiny |
| Nazwa handlowa: | Center Enamel |
| Orzecznictwo: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Minimalne zamówienie: | 1 zestawy |
| Cena: | 2000 |
| Czas dostawy: | 2 miesiące |
| Zasady płatności: | L/C, T/T |
| Możliwość Supply: | 200 zestawów/dni |
|
Szczegółowe informacje |
|||
Opis produktu
Jak powstaje naczynie ciśnieniowe - wyjaśnienie etapów produkcji
Naczynie ciśnieniowe powstaje poprzez przekształcenie certyfikowanej blachy i uformowanych den w zgodną z normami granicę ciśnieniowąpoprzez kontrolowaną sekwencję: cięcie, formowanie, spawanie, badanie, obróbkę cieplną, testowanie i dokumentację.
Ten przewodnik śledzi tę trasę krok po kroku i pokazuje, gdzie jakość jest wbudowana – ponieważ zapis inspekcji na końcu jest tylko tak dobry, jak operacje, które go wyprodukowały.
Odbiór materiału i identyfikowalność
Produkcja rozpoczyna się od blachy, den, odkuwek i króćców, które posiadają certyfikaty producenta. Warsztat weryfikuje gatunek i wymiary oraz przypisuje tożsamość, aby każdy element można było prześledzić od gotowego naczynia do jego certyfikatu.
Identyfikowalność jest podstawą wszystkiego, co następuje. Jeśli materiału nie można prześledzić, obliczenie grubości nie może wykazać zgodności ze stalą faktycznie używaną.
Cięcie, znakowanie i formowanie
Blacha jest cięta do rozwiniętych wymiarów dla każdego kursu płaszcza, krawędzie są przygotowywane do spawania, a kursy są walcowane do wymaganego średnicy. Dna są formowane przez prasowanie lub toczenie do określonej geometrii.
Kierunek walcowania, przesunięcie spoiny i tolerancja formowania mają znaczenie, ponieważ wpływają na to, jak element zachowuje się pod ciśnieniem i jak dobrze pasuje podczas montażu.
Dopasowanie i spawanie
Kursy płaszcza i dna są dopasowywane na przyrządach lub rolkach, z kontrolowanymi szczelinami i wyrównaniem, a następnie spawane spoiny wzdłużne i obwodowe. Elementy wewnętrzne, króćce i wsporniki są mocowane zgodnie z kwalifikowanymi procedurami.
Spawanie jest wykonywane przez wykwalifikowanych spawaczy przy użyciu kwalifikowanych procedur, z kontrolowanymi i rejestrowanymi parametrami. Spoiny wzdłużne zazwyczaj przenoszą największe obciążenie i podlegają najbliższej kontroli.
Obróbka cieplna, jeśli jest wymagana
Niektóre materiały i grubości wymagają obróbki cieplnej po spawaniu w celu rozładowania naprężeń szczątkowych i przywrócenia ciągliwości. Wymóg pochodzi z normy, materiału i zastosowania, a nie z preferencji warsztatu.
Cykl obróbki jest rejestrowany za pomocą wykresu i musi odpowiadać określonej temperaturze i czasowi przetrzymania. Pominięcie lub błędne zarejestrowanie go może unieważnić właściwości mechaniczne, które projekt zakładał.
Badania nieniszczące
Spawy są badane metodami wymaganymi przez normę i określonym poziomem badania – radiograficzne, ultradźwiękowe, magnetyczno-proszkowe lub penetracyjne – a każda spoina jest powiązana z jej raportem na mapie spoin.
Poziom badania wybrany na etapie projektowania wpływa na sprawność połączenia używaną w obliczeniu grubości, więc inspekcja jest zarówno krokiem jakościowym, jak i danymi wejściowymi do projektu.
Test ciśnieniowy
Ukończone naczynie jest poddawane testowi ciśnieniowemu, zazwyczaj hydrostatycznemu, do wymaganego przez normę ciśnienia testowego. Test demonstruje szczelność i integralność całej granicy ciśnieniowej w jednej kontrolowanej operacji.
Test pneumatyczny jest stosowany tam, gdzie woda jest niedopuszczalna, z bardziej rygorystycznymi kontrolami bezpieczeństwa, ponieważ sprężony gaz magazynuje znacznie więcej energii. Wybrana metoda i wynik są rejestrowane w dokumentacji technicznej.
Tabliczka znamionowa, znakowanie i dokumentacja końcowa
Po pomyślnym teście i wszelkich wymaganych autoryzowanych inspekcjach, tabliczka znamionowa jest umieszczana z danymi projektowymi, rokiem, identyfikacją producenta i oznaczeniami, takimi jak stempel U lub znak CE, w zależności od zastosowania.
Raport danych gromadzi obliczenia, certyfikaty, zapisy spoin i badań NDT, wykresy obróbki cieplnej i wyniki testów w jednym pliku. Ten plik, a nie sama tabliczka znamionowa, jest dowodem zgodności.
Gdzie faktycznie kontrolowana jest jakość
Inspekcja końcowa nie może zrekompensować złego formowania ani niekontrolowanego spawania. Punkty kontrolne – dopasowanie, przed spawaniem, po spawaniu, przed testem – pozwalają na wykrycie problemów, gdy są one jeszcze tanie do naprawienia.
Kupujący może ocenić warsztat, pytając, jak te etapy są kontrolowane i rejestrowane. Spójne zapisy dotyczące wielu naczyń są lepszym znakiem niż pojedynczy imponujący certyfikat.
Etap produkcji i jego zapis
Etap |
Kluczowa czynność |
Wyprodukowany zapis |
Odbiór materiału |
Sprawdzenie gatunku i tożsamości |
Certyfikat producenta / identyfikowalność |
Formowanie |
Walcowanie płaszcza, formowanie den |
Kontrola wymiarów |
Spawanie |
Kwalifikowane spoiny i połączenia |
WPS/PQR, lista spawaczy, mapa spoin |
Obróbka cieplna |
Odprężanie, jeśli wymagane |
Wykres czasu i temperatury |
Badanie |
RT / UT / MT / PT |
Raporty NDT |
Test ciśnieniowy |
Hydrostatyczny lub pneumatyczny |
Zapis testu |
Zwolnienie |
Znakowanie i zatwierdzenie |
Raport danych / tabliczka znamionowa |
Punkty kontrolne kupującego w produkcji
Punkt kontrolny |
Dlaczego to ważne |
Certyfikaty materiałowe |
Potwierdza użyty gatunek |
Mapa spoin |
Łączy spoiny z badaniem |
WPS / PQR |
Kwalifikowany proces łączenia |
Wykres HT |
Potwierdza obróbkę cieplną |
Raport NDT |
Weryfikuje integralność spoiny |
Zapis testu |
Dowodzi integralności ciśnieniowej |
Autoryzowane zatwierdzenie |
Zamyka ścieżkę zgodności z normą |
Wniosek
Naczynie ciśnieniowe jest budowane poprzez kontrolowany łańcuch od certyfikowanego materiału do uformowanych i zespawanych części, badań, obróbki cieplnej, testu ciśnieniowego i końcowej dokumentacji.
Jakość jest tworzona na każdym etapie i udowadniana przez powiązane zapisy; oceniając dostawcę, należy przyjrzeć się, jak te etapy są kontrolowane i dokumentowane, a nie pojedynczemu certyfikatowi.
O Center Enamel
Center Enamel jest producentem naczyń ciśnieniowych i urządzeń procesowych z siedzibą w Chinach, produkującym naczynia ciśnieniowe ze stali nierdzewnej i węglowej, separatory, reaktory, wymienniki ciepła i zbiorniki magazynowe dla przemysłu chemicznego, naftowego i gazowego, energetycznego, spożywczego, farmaceutycznego i uzdatniania wody.
Firma działa zgodnie z ASME VIII Div.1, GB/T 150 i ISO 9001, i może dostarczyć oznaczenie CE/PED na rynek UE z identyfikowalnością materiału, udokumentowanymi procedurami spawania, badaniami NDT i testami hydrostatycznymi w dostarczonej dokumentacji technicznej.
- Certyfikaty: ASME, ISO 9001, CE/PED, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001.
- Normy: ASME VIII Div.1, GB/T 150, EN 13445, jeśli jest to wymagane przez rynek docelowy.
- Warunki handlowe: Minimalna ilość zamówienia 1 sztuka, typowy czas realizacji około 2 miesięcy, L/C lub T/T.
Najczęściej zadawane pytania (FAQ)
Jak powstaje naczynie ciśnieniowe?
Z identyfikowalnej blachy i uformowanych den poprzez spawanie, badanie, obróbkę cieplną, testowanie ciśnieniowe i dokumentację.
Jaki jest pierwszy etap produkcji?
Odbiór i weryfikacja materiału z certyfikatami producenta i przypisanie identyfikowalności.
Dlaczego identyfikowalność materiału jest ważna?
Łączy stal w naczyniu z gatunkiem używanym w obliczeniach projektowych.
Jak powstają dna?
Przez prasowanie lub toczenie blachy do określonej geometrii i grubości dna.
Co to jest WPS / PQR?
Specyfikacja procedury spawania i jej protokół kwalifikacyjny, pokazujący akceptowalny proces łączenia.
Która spoina jest najbardziej krytyczna?
Zazwyczaj spoina wzdłużna, ponieważ przenosi największe naprężenia ciśnieniowe.
Kiedy potrzebna jest obróbka cieplna?
Gdy jest wymagana przez normę, materiał i grubość w celu odprężenia lub przywrócenia ciągliwości.
Jakie metody NDT są stosowane?
Badania radiograficzne, ultradźwiękowe, magnetyczno-proszkowe i penetracyjne, zgodnie ze specyfikacją.
Co to jest mapa spoin?
Rysunek, który numeruje spoiny i łączy każdą z procedurą i badaniem.
Jak testowane jest naczynie?
W większości przypadków hydrostatycznie, lub pneumatycznie z bardziej rygorystycznymi kontrolami, gdy woda jest niedopuszczalna.
Co to jest punkt kontrolny?
Etap, który musi zostać sprawdzony i zaakceptowany przed kontynuowaniem produkcji.
Co znajduje się na tabliczce znamionowej?
Warunki projektowe, rok, identyfikacja producenta i odpowiednie oznaczenia.
Co to jest raport danych?
Plik gromadzący obliczenia, certyfikaty, badania, testy i zatwierdzenia.
Czy inspekcja końcowa może naprawić złą produkcję?
Nie. Badanie wykrywa wady, ale jakość jest tworzona podczas formowania i spawania.
Jaki jest czas realizacji naczynia?
Około dwóch miesięcy od chińskiego producenta, w zależności od normy, rozmiaru i zakresu inspekcji.
Sugerowana CTA: Poproś o wycenę techniczną z danymi dotyczącymi ciśnienia, temperatury i płynu, lub omów podstawę normy i kosztów z inżynierem Center Enamel.