-
Szkło stopione do zbiorników stalowych (896)
-
Zbiorniki ze stali nierdzewnej (434)
-
Zbiorniki epoksydowe połączone fuzją (652)
-
Zbiorniki stalowe galwanizowane (321)
-
Aluminiowe dachy kopuły (1336)
-
Zbiorniki do przechowywania ścieków (280)
-
Zbiorniki ze stali spawanej (457)
-
Zbiorniki ciśnieniowe (426)
-
Fermentator beztlenowy (202)
-
Zbiorniki na wodę przemysłową (349)
-
zbiorniki stalowe o szklanej podszewce (180)
-
Zbiorniki stalowe (389)
-
Zbiornik do przechowywania osadu (115)
-
Zbiornik do przechowywania biogazu (173)
-
Zbiorniki do przechowywania wycieku (133)
-
Zbiorniki do przechowywania wody rolnej (179)
-
Zbiornik z wodą pożarną (166)
-
Silosy do przechowywania zbóż (146)
-
Projekty związane z biogazem (424)
-
Projekty oczyszczania ścieków (1722)
-
Podwójny dach membranowy (223)

|
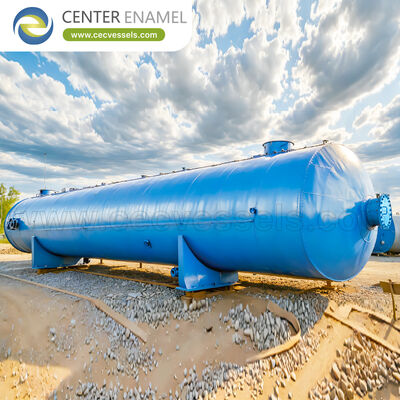
Chiński producent separatorów glikolowych dostarczający zaawansowane usuwanie wilgoci i wydajność separacji faz dla globalnych systemów przetwarzania gazu
| Miejsce pochodzenia: | Chiny |
| Nazwa handlowa: | Center Enamel |
| Orzecznictwo: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Minimalne zamówienie: | 1 zestawy |
| Cena: | 2000 |
| Czas dostawy: | 2 miesiące |
| Zasady płatności: | L/C, T/T |
| Możliwość Supply: | 200 zestawów/dni |
|
Szczegółowe informacje |
|||
Opis produktu
Producent separatorów glikolowych dostarczający zaawansowane usuwanie wilgoci i wydajność separacji faz dla globalnych systemów przetwarzania gazu
Dla globalnego przetwarzania gazu, separator glikolowy (zazwyczaj konduktor i jego etapy separacji) musi zapewniać zaawansowane usuwanie wilgoci - utrzymując punkt rosy na wylocie pomimo zmieniających się przepływów gazu i obciążeń zanieczyszczeniami. Zadaniem operacyjnym jest utrzymanie wydajności separacji, a nie tylko instalacja mocy.
Ten przewodnik obejmuje stronę operacyjną: jak wydajność konduktora i jakość glikolu lean wpływają na usuwanie wilgoci, jak separacja faz pozostaje czysta podczas zmian i jak rozwiązywać problemy, gdy punkt rosy spada.
Usuwanie wilgoci to problem separacji
Odwadnianie za pomocą glikolu trietylenowego (TEG) usuwa wodę poprzez kontakt gazu z glikolem lean; separator/konduktor musi następnie czysto oddzielić osuszony gaz od glikolu bogatego i zarządzać wszelką wolną cieczą. Wydajność usuwania wilgoci zależy równie od czystej separacji faz, co od stężenia glikolu.
Gdy separacja pogarsza się, glikol bogaty przenosi gaz lub wolna woda krąży w pętli, a punkt rosy na wylocie rośnie. Operacje muszą traktować separację i absorpcję jako jeden system.
Jakość glikolu lean wpływa na punkt rosy
Im bogatszy (bardziej nasycony wodą) jest faktycznie glikol 'lean', tym gorszy punkt rosy. Zanieczyszczenia, węglowodory i niepełna regeneracja zwiększają zawartość wody w glikolu lean. Czysta separacja na wylotach regeneratora i konduktora chroni jakość glikolu lean.
Operatorzy śledzą stężenie glikolu lean i temperaturę regeneracji; stabilność separacji utrzymuje te liczby tam, gdzie przewiduje projekt.
Zmiany szybkości absorpcji i składu
Globalne strumienie gazu różnią się pod względem szybkości, zawartości wody i zanieczyszczeń. Wytrzymały etap separatora glikolowego utrzymuje separację w tym zakresie, dzięki czemu punkt rosy pozostaje w specyfikacji. Niedowymiarowana lub źle kontrolowana separacja powoduje spadek punktu rosy pod wpływem zmian.
Stabilne poziomy cieczy, odpowiednie demistry i kontrolowane interfejsy są strukturalnymi czynnikami umożliwiającymi konduktorowi absorpcję zmian bez utraty separacji.
Rozwiązywanie problemów z poślizgiem punktu rosy
Gdy punkt rosy na wylocie rośnie, sprawdzaj w kolejności: stężenie glikolu lean i regenerację, separację konduktora (zaciąganie, kontrola poziomu), napływ wolnej wody lub węglowodorów oraz stan demistera. Większość poślizgów wynika z separacji lub regeneracji, a nie z 'potrzeby większego naczynia'.
Producent powinien zapewnić układ dysz i dostępu, który pozwoli operatorom mierzyć i utrzymywać każdy etap, aby szybko znaleźć przyczynę źródłową.
Cechy konstrukcyjne zapewniające trwałość
Cechy takie jak odpowiednie demistry, kontrolowane retencje, czyste odprowadzanie interfejsu i dostęp do inspekcji to to, co sprawia, że trwałe usuwanie wilgoci jest osiągalne. Są one określone na etapie projektowania, a nie dodawane po pierwszym poślizgu.
Kupujący, którzy proszą tylko o 'pojemność odwodnienia' i ignorują cechy separacji, dziedziczą niestabilność punktu rosy w warunkach rzeczywistych zmian.
Współczynnik wydajności vs. praktyka
Współczynnik |
Praktyka |
Jeśli zignorowane |
Glikol lean |
Śledzenie stężenia |
Wzrost punktu rosy |
Zaciąganie |
Demistry, poziomy |
Utrata glikolu |
Wolna woda |
Separacja na wlocie |
Zanieczyszczenie pętli |
Interfejs |
Kontrolowane odprowadzanie |
Węglowodory w pętli |
Dostęp |
Możliwość inspekcji |
Powolne znajdowanie przyczyny źródłowej |
Parametry wydajności separatora glikolowego
Parametr |
Obsługa / Inspekcja |
Dlaczego |
Punkt rosy na wylocie |
Śledzenie vs specyfikacja |
Cel wilgotności |
Glikol lean % |
Pomiar |
Sterownik punktu rosy |
Wylot gazu |
Bez kropli |
Brak zaciągania |
Poziomy |
Stabilny |
Stabilna separacja |
Interfejs |
Kontrolowany |
Czystość pętli |
Demister |
Inspekcja |
Kontrola zaciągania |
Kod |
ASME / GB |
Akceptacja |
Zamówienie, akceptacja i cykl życia
W przypadku zamówienia separatora, zamówienie rozpoczyna się od kompletnej specyfikacji: zadanie, skład strumienia, ciśnienie i temperatura, materiał, kod projektowy i wymagana inspekcja. Dostawca, który zwraca pisemną podstawę projektową termiczną lub mechaniczną - a nie tylko cenę - pozwala kupującemu porównać oferty na równych zasadach i unika kosztownych przeróbek po rozpoczęciu produkcji.
Ilości zamówienia są elastyczne, z minimalną ilością zamówienia jednej jednostki, co wspiera zarówno projekty pilotażowe, jak i pełnoskalowe. Typowy czas realizacji produkcji i inspekcji wynosi około dwóch miesięcy od potwierdzonego projektu i zwolnienia materiałów, dlatego kupujący powinien dopasować kamień milowy do ogólnego harmonogramu projektu i zamrozić specyfikację wcześnie.
Płatność jest zazwyczaj realizowana w ramach warunków L/C lub T/T, a akceptacja powinna być zdefiniowana z góry: certyfikaty materiałowe, kontrola wymiarowa, test hydrostatyczny lub pneumatyczny oraz wszelka dokumentacja specyficzna dla rynku. Potwierdzenie dokładnego zakresu dostawy i części zamiennych pozwala uniknąć niejednoznaczności na etapie akceptacji fabrycznej.
Po dostawie, wartość cyklu życia zależy od dostępnego projektu i jasnych limitów operacyjnych. Poproś o wskazówki dotyczące czyszczenia i inspekcji, zdefiniowane punkty dysz i dostępu oraz podstawę materiałową, aby jednostka mogła być konserwowana przez cały okres użytkowania, a nie wymieniana przedwcześnie.
- Zamrożenie specyfikacji: potwierdź zadanie, kod i materiał przed produkcją, aby chronić czas realizacji.
- Zakres akceptacji: certyfikaty materiałowe, kontrola wymiarowa, test ciśnieniowy i dokumenty eksportowe.
- Warunki handlowe: elastyczne MOQ (minimum 1), L/C lub T/T, typowy czas realizacji ~2 miesiące.
- Cykl życia: poproś o dostęp do inspekcji i wskazówki dotyczące konserwacji przy zamówieniu.
Normy, kody i zapewnienie jakości
Kwalifikowana dostawa separatorów opiera się na uznanych kodach urządzeń ciśnieniowych. Produkcja jest rutynowo prowadzona zgodnie z ASME VIII Div.1 i GB/T 150, z oznaczeniem CE / PED dostępnym dla rynku europejskiego. W przypadku usług wodorowych lub kwaśnych, dobór materiałów jest zgodny z NACE MR0175 / ISO 15156, dzięki czemu ścieżka zwilżana jest odporna na specyficzny mechanizm środowiskowy, a nie polega na ogólnych dopuszczalnych grubościach korozyjnych.
Zarządzanie jakością jest zgodne z ISO 9001, a przepływ produkcji obejmuje identyfikowalność materiałów od certyfikatu młyna do gotowego naczynia, a następnie testowanie hydrostatyczne lub pneumatyczne i weryfikację wymiarową. Procedury spawania i kwalifikacje inspektorów są udokumentowane, dzięki czemu dostarczona jednostka może być audytowana w odniesieniu do podanego kodu i specyfikacji projektu.
Kupujący powinni podać dokładne kody i wszelkie dodatkowe normy na etapie zapytania ofertowego. Zrobienie tego zapewnia zgodność oznaczeń, dokumentacji i akceptacji z rynkiem docelowym i eliminuje najczęstszą przyczynę poprawek na późnym etapie.
- Kody: ASME VIII Div.1 i GB/T 150; CE/PED na życzenie.
- Integralność materiałowa: NACE MR0175 / ISO 15156 dla usług H2 lub kwaśnych.
- Jakość: ISO 9001, pełna identyfikowalność materiałów, testowanie ciśnieniowe.
- Dokumentacja: certyfikaty młyna, WPS/PQR, zapisy z testów i inspekcji.
Wniosek
Trwałe usuwanie wilgoci w separatorach glikolowych wynika z traktowania separacji i absorpcji jako jednego systemu: utrzymuj wysoką jakość glikolu lean, utrzymuj czystą separację faz w warunkach zmian szybkości i składu oraz rozwiązuj problemy z poślizgiem punktu rosy, sprawdzając regenerację, zaciąganie i interfejs w tej kolejności. Producent powinien dostarczyć naczynia z możliwością inspekcji, wyposażone w demistry i z dostępem, którego potrzebują operatorzy do utrzymania punktu rosy w rzeczywistych warunkach terenowych.
O producencie
Producent buduje konduktory i separatory glikolowe zgodnie z ASME VIII Div.1 i GB/T 150, z demistrami, kontrolą interfejsu i dostępem do inspekcji, a także identyfikowalnością materiałów i testowaniem ciśnieniowym. Materiały do usług w warunkach kwaśnych są wyceniane na życzenie.
Potwierdź zmiany strumienia, ilość zamówienia, czas realizacji i zakres inspekcji przed złożeniem zamówienia.
Najczęściej zadawane pytania (FAQ)
Jak separator glikolowy usuwa wilgoć?
Glikol lean absorbuje wodę z gazu w konduktorze; czysta separacja następnie oddziela osuszony gaz od glikolu bogatego.
Dlaczego jakość glikolu lean jest ważna?
Wyższa zawartość wody w glikolu lean podnosi punkt rosy na wylocie; separacja chroni tę jakość.
Co wpływa na punkt rosy na wylocie?
Stężenie glikolu lean, regeneracja i czysta separacja konduktora razem.
Jak zmiany wpływają na separację?
Wahania szybkości i składu wymagają stabilnych poziomów i demistry, aby utrzymać punkt rosy w specyfikacji.
Co to jest zaciąganie w konduktorze?
Krople glikolu przenoszone do gazu; kontrolowane demistry zapobiegają temu.
Jak rozwiązać problem poślizgu punktu rosy?
Sprawdź stężenie/regenerację glikolu lean, następnie zaciąganie, wolną wodę i demister - w tej kolejności.
Co powoduje utratę glikolu?
Zaciąganie i słaba separacja; naprawiane przez demistry i kontrolę poziomu.
Co to jest napływ wolnej wody?
Woda dostająca się przed konduktorem; separacja na wlocie zapobiega jej dostaniu się do pętli.
Dlaczego potrzebna jest kontrola interfejsu?
Zapobiega przedostawaniu się węglowodorów do pętli glikolowej, chroniąc jakość glikolu lean.
Jaki kod projektowy obowiązuje?
ASME VIII Div.1 lub GB/T 150, podany w RFQ.
Jaki dostęp jest ważny dla operacji?
Luki rewizyjne i dysze do pomiaru i konserwacji każdego etapu separacji.
Czy większe naczynie może naprawić poślizgi?
Zazwyczaj nie; przyczyna źródłowa leży w separacji lub regeneracji, które należy rozwiązać najpierw.
Co to jest odwodnianie TEG?
Absorpcja wody z gazu ziemnego przez glikol trietylenowy w celu spełnienia specyfikacji punktu rosy.
Jak monitoruje się wydajność?
Śledź punkt rosy na wylocie, procent glikolu lean i stan poziomów/demistera.
Jak porównać oferty pod kątem wydajności?
Na podstawie cech separacji, dostępu i kodu - nie tylko twierdzenia o pojemności.
Sugerowana CTA:Dla separatora glikolowego klasy wydajności, z możliwością inspekcji, który utrzymuje punkt rosy, Poproś o specyfikacje techniczne lub Skontaktuj się z inżynierem.