-
Szkło stopione do zbiorników stalowych (896)
-
Zbiorniki ze stali nierdzewnej (434)
-
Zbiorniki epoksydowe połączone fuzją (660)
-
Zbiorniki stalowe galwanizowane (321)
-
Aluminiowe dachy kopuły (1336)
-
Zbiorniki do przechowywania ścieków (280)
-
Zbiorniki ze stali spawanej (457)
-
Zbiorniki ciśnieniowe (465)
-
Fermentator beztlenowy (217)
-
Zbiorniki na wodę przemysłową (364)
-
zbiorniki stalowe o szklanej podszewce (180)
-
Zbiorniki stalowe (389)
-
Zbiornik do przechowywania osadu (115)
-
Zbiornik do przechowywania biogazu (173)
-
Zbiorniki do przechowywania wycieku (133)
-
Zbiorniki do przechowywania wody rolnej (179)
-
Zbiornik z wodą pożarną (166)
-
Silosy do przechowywania zbóż (146)
-
Projekty związane z biogazem (424)
-
Projekty oczyszczania ścieków (1792)
-
Podwójny dach membranowy (223)
|
Projektowanie fermentora anaerobowego: wymiarowanie, mieszanie i strefy powłokowe
| Place of Origin: | CHINA |
| Nazwa handlowa: | CEC TANKS |
| Orzecznictwo: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Model Number: | W20180508013 |
| Minimum Order Quantity: | 1 set |
| Cena: | $5000~$20000 one set |
| Packaging Details: | PE poly-foam between each two plates;wooden pallet and wooden box |
| Delivery Time: | 10-30 days after deposit received |
| Payment Terms: | L/C,T/T |
| Supply Ability: | 60 sets per month |
|
Szczegółowe informacje |
|||
Opis produktu
Projektowanie fermentora anaerobowego rozpoczyna się od surowca i kończy na powleczonym, wymieszanym, szczelnym naczyniu, a kolejność ma większe znaczenie niż pojedyncza liczba. Objętość jest wymiarowana na podstawie wsadu i czasu retencji, ustawia się gęstość mocy mieszania, a następnie określa powłokę dla każdej strefy procesu, ponieważ płyn, gaz i dach fermentora podlegają różnej chemii. Pominięcie etapu stref jest przyczyną awarii fermentorów na granicy powłoki, a nie na ściance. Center Enamel projektuje fermentory GFS, FBE, ze stali nierdzewnej i stali węglowej skręcane zgodnie z tą sekwencją.
Dla reaktora typu CSTR objętość wynika z objętości wsadu i czasu retencji: 20-40 dni w temperaturze mezofilnej 35-38°C dla wsadu o wysokiej zawartości suchej masy 8-12%. Dla UASB lub EGSB objętość wynika z obciążenia organicznego 5-15 kg ChZT na m³ na dzień i prędkości przepływu w górę około 0,5-1,2 m/h. Charakterystyka wsadu, a nie średnica z reguły kciuka, określa zbiornik.
- CSTR: 20-40 dni w temperaturze 35-38°C; 8-12% suchej masy.
- UASB/EGSB: 5-15 kg ChZT/m³/dzień; 0,5-1,2 m/h przepływ w górę.
- Charakterystyka wsadu określa objętość, a nie reguła średnicy.
- Uzysk metanu około 0,25-0,35 m³ na kg usuniętej ChZT.
Mieszanie w CSTR jest określone jako gęstość mocy w W/m³ z docelowym czasem mieszania, a nie jako moc silnika w kilowatach, ponieważ ten sam silnik oznacza różne rzeczy w różnych rozmiarach zbiorników i lepkościach. Zbyt małe mieszanie pozostawia martwą objętość z powodu sedymentacji; zbyt duże marnuje energię i niszczy biologię. Projektant podaje W/m³ i dostawca mieszadła to spełnia.
- Mieszanie jako W/m³ plus czas mieszania, a nie moc silnika w kW.
- Martwa objętość z powodu sedymentacji to trwałe straty.
- Nadmierne mieszanie marnuje energię i niszczy biologię.
- Małe, częste karmienie jest lepsze niż duże, rzadkie zrzuty.
Ostatnim etapem projektowania jest powłoka, i jest ona określana dla każdej strefy. Strefa ciekła styka się z kwasami organicznymi w temperaturze 35-38°C; strefa gazowa styka się z H₂S i kondensacją; dach lub zbiornik gazu znajduje się w wilgotnym biogazie. GFS 2C2F (pH 2-10) lub FBE dla agresywnej strony, nałożone i przetestowane do standardu iskrowego 1500 V, to co utrzymuje granicę nienaruszoną.
- Strefa ciekła: kwasy organiczne w temperaturze 35-38°C.
- Strefa gazowa: H₂S i kondensacja.
- GFS 2C2F lub FBE według strefy; testowane na 1500 V.
- Słabym punktem jest granica powłoki, a nie ścianka.
Zablokuj te liczby projektowe w kolejności, aby zbiornik był możliwy do zbudowania i porównywalny: retencja CSTR 20-40 dni w temperaturze 35-38°C, obciążenie organiczne UASB 5-15 kg ChZT na m³ na dzień, moc mieszania określona jako W/m³ z docelowym czasem, ciśnienie gazu 5-30 mbar i powłoka na strefę - GFS 2C2F o grubości 0,25-0,45 mm lub FBE - potwierdzone testem iskrowym 1500 V zgodnie z AWWA D103-19 i ISO 28765.
| Parametr projektowy | Typowa wartość lub zakres | Dlaczego to ważne |
| Czas retencji (CSTR) | 20-40 dni w temperaturze 35-38°C | Krok 1: określa objętość |
| Obciążenie organiczne (UASB) | 5-15 kg ChZT/m³/dzień | Krok 1: określa objętość |
| Moc mieszania | Określona jako W/m³ + czas | Krok 2: porównywalne w różnych rozmiarach |
| Powłoka według strefy | GFS 2C2F lub FBE | Krok 3: chroni granicę |
| Ciśnienie gazu | Membrana 5-30 mbar | Klasa dachu w projekcie |
| Ograniczenie do sprawdzenia | Użyteczny gaz poniżej punktu nastawy | Rozmiar zbiornika do objętości odzyskiwalnej |
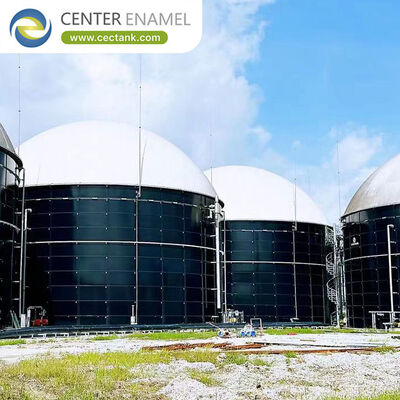
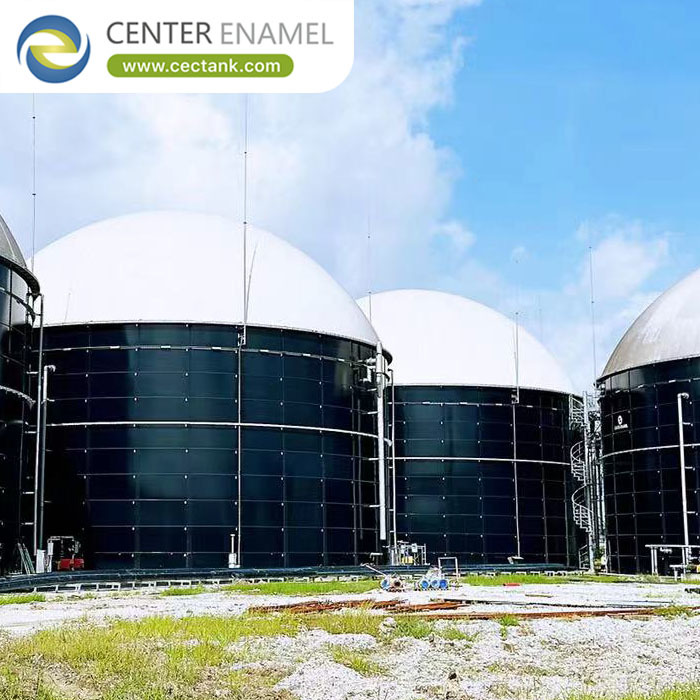
Szwedzki projekt biogazu z 2024 roku wykorzystał pojedynczy skręcany fermentor ze stali szkliwionej (Glass-Fused-to-Steel) o objętości 5504 m³, średnicy 19,11 m i wysokości 19,2 m. Jako zaprojektowane i dostarczone naczynie demonstruje pełną sekwencję - wymiarowany zbiornik, powleczoną ściankę i szczelny dach - wykonane dla europejskiego zastosowania biogazu.
| Dziedzina | Wartość |
| Lokalizacja | Szwecja, Europa |
| Rok | 2024 |
| Typ zbiornika | Skręcany fermentor GFS, 1 szt. |
| Objętość | 5504 m³ |
| Wymiary | Średnica 19,11 m x wysokość 19,2 m |
| Zastosowanie | Projekt biogazu |
Przed produkcją projekt fermentora powinien przejść krótki przegląd. Potwierdź, że objętość wynika z wsadu i retencji, a nie z reguły średnicy; potwierdź, że mieszanie jest określone jako W/m³ z czasem, a nie moc silnika w kilowatach; potwierdź, że powłoka jest dla każdej strefy z testem 1500 V; i potwierdź, że zbiornik gazu jest wymiarowany do objętości odzyskiwalnej powyżej punktu nastawy niskiego ciśnienia. Projekt, który przechodzi te cztery kontrole, jest możliwy do zbudowania i porównywalny, a przegląd wyłapuje błąd granicy powłoki, który inaczej pojawia się dopiero przy uruchomieniu.
- Objętość z wsadu i retencji, a nie reguła średnicy.
- Mieszanie jako W/m³ plus czas, a nie moc silnika w kW.
- Powłoka według strefy z testem 1500 V.
- Zbiornik wymiarowany do objętości odzyskiwalnej.
- Przegląd wyłapuje błąd granicy powłoki na wczesnym etapie.
Center Enamel projektuje i buduje fermentory anaerobowe zgodnie z tą sekwencją - objętość oparta na wsadzie, specyfikacja mieszania W/m³, i powłoka na strefę - w konstrukcji skręcanej GFS, FBE, ze stali nierdzewnej i stali węglowej. Firma produkuje zbiorniki GFS od 2008 roku, posiada certyfikaty ISO 9001, ISO 45001, NSF/ANSI 61, EN 1090 (CE), ISO 28765 i WRAS, i dostarczyła ponad 30 000 projektów magazynowania w ponad 100 krajach.
- Ścianka obliczona zgodnie z AWWA D103-19 i ISO 28765.
- Wewnętrzne wypalanie szkliwa w temperaturze 820-930°C.
- 100% test iskrowy 1500 V na panelach.
- Standardowy czas realizacji ex-works około 30 dni (1000-10000 m³).
Wymiaruj objętość na podstawie wsadu i czasu retencji, ustaw gęstość mocy mieszania w W/m³, a następnie określ powłokę dla każdej strefy. Kolejność ma większe znaczenie niż pojedyncza liczba, a pominięcie etapu stref jest przyczyną awarii fermentorów na granicy powłoki.
Na podstawie objętości wsadu i 20-40 dni retencji w temperaturze mezofilnej 35-38°C dla wsadu o zawartości suchej masy 8-12%. Charakterystyka wsadu, a nie reguła średnicy, określa objętość zbiornika.
Jako gęstość mocy w W/m³ plus docelowy czas mieszania, a nie jako moc silnika w kilowatach, dzięki czemu specyfikacja jest porównywalna w różnych rozmiarach zbiorników i lepkościach wsadu.
Ponieważ strefa ciekła styka się z kwasami organicznymi, strefa gazowa styka się z H₂S i kondensacją, a dach styka się z wilgotnym biogazem. Jedna powłoka rzadko pasuje do wszystkich trzech, a granica jest miejscem awarii fermentorów.
GFS 2C2F (pH 2-10) lub FBE dla agresywnej strony, nałożone i przetestowane do standardu iskrowego 1500 V. Wybór zależy od strefy, a nie od katalogu.
Tak. Center Enamel projektuje i buduje fermentory skręcane GFS, FBE, ze stali nierdzewnej i stali węglowej zgodnie z sekwencją wsad-retencja-mieszanie-powłoka, z obliczeniami ścianki zgodnie z AWWA D103-19 i ISO 28765.
Około 0,25-0,35 m³ biogazu na kg usuniętej ChZT w temperaturze mezofilnej, z zawartością metanu 55-65%. Ten ułamek określa rozmiar zbiornika gazu i urządzeń do wykorzystania gazu.
Szwedzka instalacja biogazu z 2024 roku wykorzystała pojedynczy skręcany fermentor GFS o objętości 5504 m³, średnicy 19,11 m i wysokości 19,2 m - wymiarowane, powleczone, szczelne naczynie dostarczone do użytku w Europie.
Użyteczna objętość gazu to tylko ta, która znajduje się powyżej punktu nastawy niskiego ciśnienia, a nie pełna objętość geometryczna zbiornika, dlatego zbiornik musi być wymiarowany do objętości odzyskiwalnej z potwierdzoną podstawą wentylacji i detekcji.
Projektowanie fermentora anaerobowego polega na sekwencji - wymiarowanie objętości na podstawie wsadu i czasu retencji (20-40 dni w temperaturze 35-38°C dla CSTR), ustawienie mieszania jako W/m³ z docelowym czasem, a następnie określenie powłoki dla każdej strefy, ponieważ płyn, gaz i dach podlegają różnej chemii. Granica powłoki, a nie ścianka, jest miejscem awarii fermentorów. Center Enamel projektuje i buduje zgodnie z tą sekwencją w konstrukcji skręcanej GFS, FBE, ze stali nierdzewnej i stali węglowej, co potwierdza szwedzki fermentor z 2024 roku o objętości 5504 m³.