-
Szkło stopione do zbiorników stalowych (896)
-
Zbiorniki ze stali nierdzewnej (434)
-
Zbiorniki epoksydowe połączone fuzją (652)
-
Zbiorniki stalowe galwanizowane (321)
-
Aluminiowe dachy kopuły (1336)
-
Zbiorniki do przechowywania ścieków (280)
-
Zbiorniki ze stali spawanej (457)
-
Zbiorniki ciśnieniowe (396)
-
Fermentator beztlenowy (202)
-
Zbiorniki na wodę przemysłową (349)
-
zbiorniki stalowe o szklanej podszewce (180)
-
Zbiorniki stalowe (389)
-
Zbiornik do przechowywania osadu (115)
-
Zbiornik do przechowywania biogazu (173)
-
Zbiorniki do przechowywania wycieku (133)
-
Zbiorniki do przechowywania wody rolnej (179)
-
Zbiornik z wodą pożarną (166)
-
Silosy do przechowywania zbóż (146)
-
Projekty związane z biogazem (424)
-
Projekty oczyszczania ścieków (1702)
-
Podwójny dach membranowy (223)
|
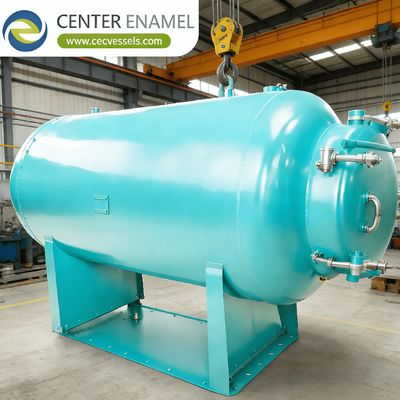
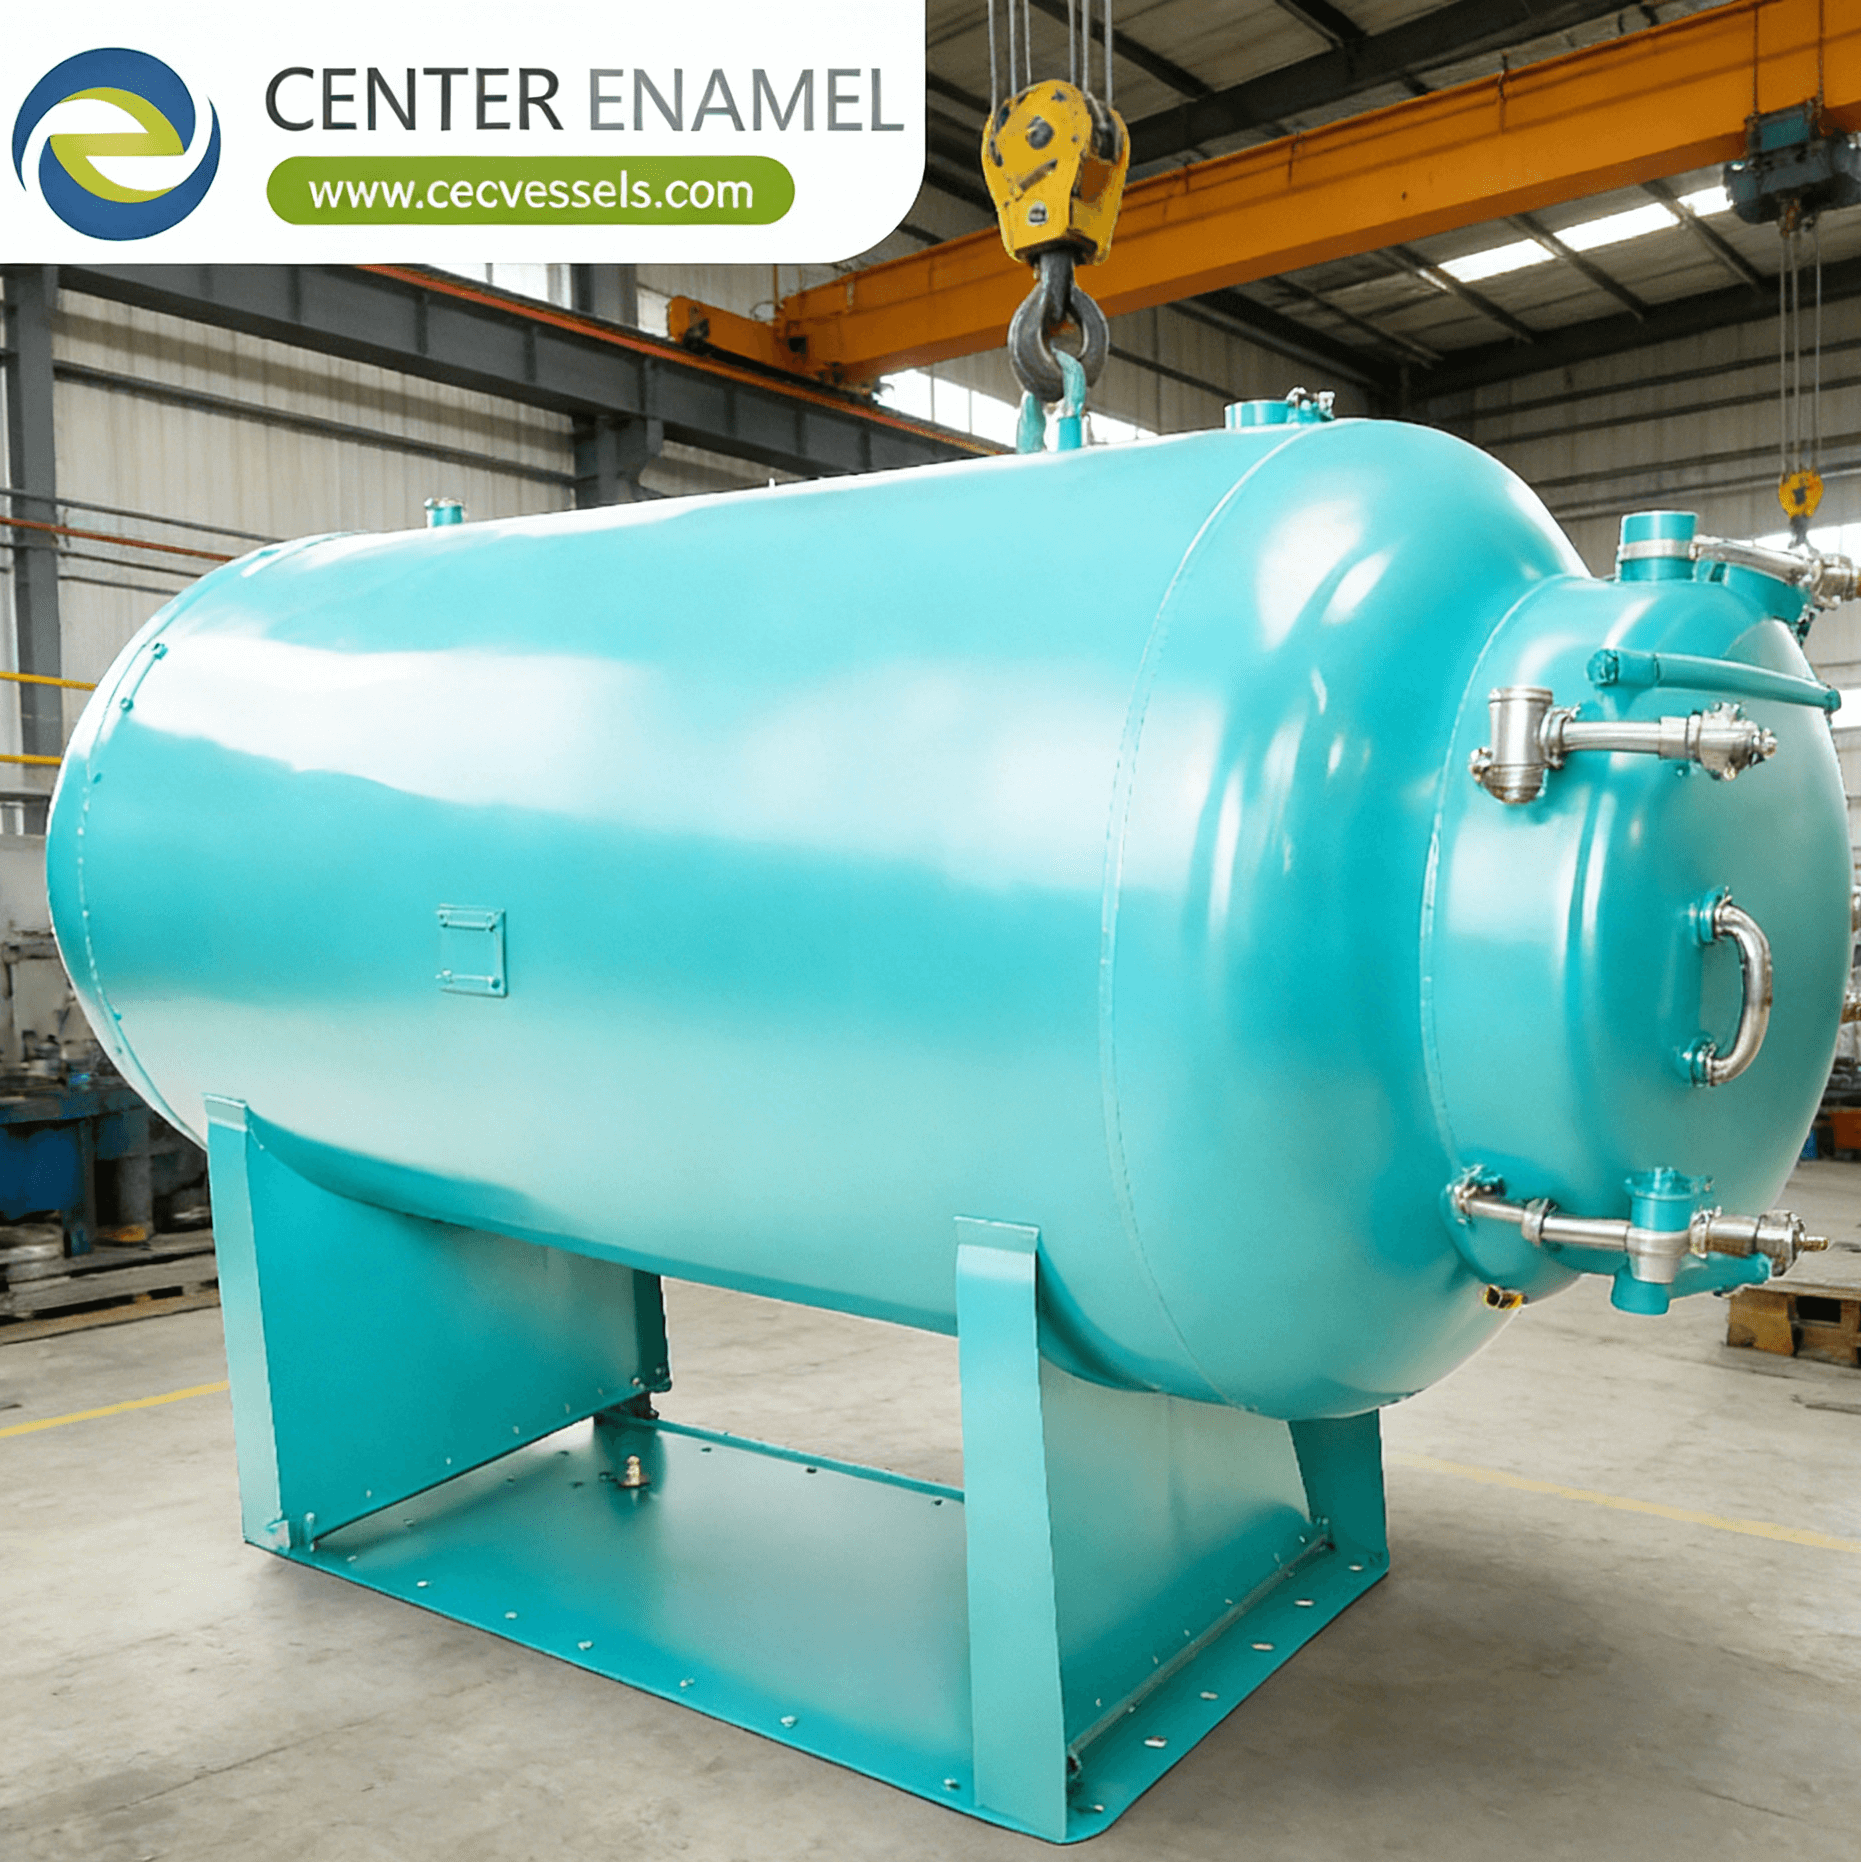
Co to jest zbiornik ciśnieniowy na dużą skalę?
| Miejsce pochodzenia: | Chiny |
| Nazwa handlowa: | Center Enamel |
| Orzecznictwo: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Minimalne zamówienie: | 1 zestawy |
| Cena: | 2000 |
| Czas dostawy: | 2 miesiące |
| Zasady płatności: | L/C, T/T |
| Możliwość Supply: | 200 zestawów/dni |
|
Szczegółowe informacje |
|||
Opis produktu
Czym jest wielkogabarytowy kocioł ciśnieniowy? Projektowanie, produkcja i zastosowania
Odpowiedź na kluczowe pytanie: Czym jest wielkogabarytowy kocioł ciśnieniowy i jakie wyzwania inżynieryjne odróżniają go od standardowych urządzeń ciśnieniowych? Wielkogabarytowy kocioł ciśnieniowy to kocioł ciśnieniowy zgodny z ASME Section VIII Division 2 lub Division 3, o masie przekraczającej około 100 ton, grubości ścianek od 50 do 300 mm, średnicach od 2 do 7 metrów i długościach od 10 do 40 metrów. Kotły te—zazwyczaj reaktory hydroprocesowe, konwertery amoniaku lub konstrukcje osłonowe reaktorów jądrowych—wymagają specjalistycznego kucia płyt grubościennych, wieloprzejściowego spawania zautomatyzowanym spawaniem pod topnikiem (SAW), wydłużonych cykli obróbki cieplnej po spawaniu (PWHT) w temperaturze 620-690°C przez 4-12 godzin oraz zaawansowanych badań nieniszczących, w tym ultradźwięków z macierzą fazową i TOFD (Time-of-Flight Diffraction) do wykrywania wad objętościowych.
1. Podstawowe zasady projektowania i produkcji
Projektowanie wielkogabarytowych kotłów ciśnieniowych wykracza poza standardowe obliczenia ASME Section VIII Division 1, aby uwzględnić rozkład naprężeń w grubych ściankach, ograniczenia dotyczące produkcji w terenie, logistykę transportu i spawalność stali wysokostopowych.
- **Analiza naprężeń w grubych ściankach i ASME Division 2:** Przy grubościach ścianek powyżej 50 mm założenia dotyczące cienkich ścianek (t/R 0.166, z kategoryzacją naprężeń na granice membranowe pierwotne (Pm), zginające pierwotne (Pb) i wtórne (Q) zgodnie z ASME BPVC Section VIII Div.2 Annex 5-A. Analiza zmęczeniowa zgodnie z Annex 5-F jest obowiązkowa dla pracy cyklicznej przekraczającej 1000 cykli.
- **Wieloprzejściowe spawanie SAW i wymagania NDE:** Długie i obwodowe spoiny grubościenne są wykonywane za pomocą zautomatyzowanego spawania pod topnikiem (SAW) z 2-4 głowicami spawalniczymi, osadzając 3-5 mm na przejście przez 50-100+ przejść. Kontrola podgrzewania wstępnego (100-200°C) i temperatury międzywarstwowej (150-250°C dla stali Cr-Mo) jest kluczowa dla zapobiegania pękaniu indukowanemu wodorem. Badania nieniszczące obejmują 100% badań radiograficznych (RT) lub UT-PA (macierz fazowa) na wszystkich pełnoprzelotowych spoinach, a *TOFD (Time-of-Flight Diffraction)* zapewnia doskonałą dokładność pomiaru pęknięć (±1 mm) dla zastosowań grubościennych powyżej 50 mm. Badanie twardości w strefie wpływu ciepła (HAZ) weryfikuje zgodność z wymaganiami NACE MR0175 dla pracy w środowisku kwaśnym.
- **Logistyka transportu i produkcja w terenie:** Transport drogowy kotłów produkowanych w warsztacie jest ograniczony do około 80-120 ton (SPMT—Self-Propelled Modular Transporter) lub 40-60 ton (standardowa przyczepa) w zależności od trasy i dopuszczalnych obciążeń mostów. Kotły przekraczające te limity wymagają produkcji w terenie: walcowanie płyt i spawanie na miejscu przy użyciu tymczasowych osłon chroniących przed warunkami atmosferycznymi, lokalne PWHT przy użyciu ceramicznych grzałek koralikowych z izolacyjnymi kocami termicznymi oraz radiografię terenową przy użyciu samojezdnych źródeł Ir-192. *Parametr Larsona-Millera* LMP = T × (20 + log t) × 10⁻³ weryfikuje, czy terenowe PWHT osiąga metalurgię odprężania naprężeń równoważną obróbce cieplnej w piecu warsztatowym.
2. Główne typy wielkogabarytowych kotłów ciśnieniowych
Wielkogabarytowe kotły ciśnieniowe odgrywają kluczową rolę w przemyśle energetycznym, petrochemicznym i jądrowym. Trzy główne kategorie stanowią większość instalacji kotłów grubościennych:
- **Reaktory hydroprocesowe:** Te reaktory z kutymi ściankami lub walcowanych płyt służą do jednostek hydroodsiarczania i hydrokrakingu w rafineriach, pracując pod ciśnieniem 8-20 MPa i w temperaturach 350-450°C. Wykonane ze stali 2.25Cr-1Mo-0.25V o grubości ścianek 100-250 mm, masy kotłów 500-1500 ton są powszechne w dużych hydrokrakerach. Wewnętrzne złoża katalizatora (3-5 warstw) ze strefami chłodzenia wodorem utrzymują kontrolę temperatury egzotermicznej. *Parametr Larsona-Millera* weryfikuje 200 000-godzinną żywotność na pełzanie. Zaawansowane funkcje obejmują okładziny napawane (3-6 mm stali nierdzewnej TP.347) dla odporności na korozję spowodowaną bisulfidem amonu (NH4HS) w sekcji wylotowej.
- **Konwertery syntezy amoniaku i metanolu:** Te kotły wysokociśnieniowe i wysokotemperaturowe (10-30 MPa, 350-550°C) zawierają złoża katalizatora do syntezy amoniaku Haber-Bosch (katalizator Fe-K2O-Al2O3) lub syntezy metanolu (katalizator Cu-ZnO-Al2O3). Typowe są grubości ścianek 80-200 mm ze stali Cr-Mo, z wewnętrznymi wkładami lub koszami katalizatora o przepływie promieniowym. Masy kotłów 200-600 ton wymagają konstrukcji modułowej z łączeniem sekcji płaszcza w terenie. *Równanie kinetyczne Temkina-Pyżewa* r = k·(PN2·PH2^1.5 / PH2^0.5)·(1 - (1/K)^2) opisuje szybkość syntezy amoniaku, kierując wymiarowaniem objętości katalizatora dla docelowych szybkości produkcji 1000-3000 ton/dzień.
- **Reaktorowe kotły ciśnieniowe (RPV):** Te kotły ciśnieniowe z pierścieni kutych (projekt 15-17 MPa, robocza 290-350°C) zawierają rdzeń reaktora jądrowego w elektrowniach PWR i BWR. Wykonane ze stali niskostopowej Mn-Mo-Ni (SA-508 Gr.3 Cl.1) o grubości ścianek 150-250 mm, RPV są jednymi z największych jednoczęściowych elementów kutych produkowanych (do 400 ton dla nowoczesnych konstrukcji 1500 MW(e)). Pełnoprzelotowe spoiny obwodowe łączące pierścienie kute podlegają 100% UT-PA i okresowym inspekcjom eksploatacyjnym zgodnie z ASME Section XI. *Referencyjna temperatura przejścia do stanu kruchego (RTNDT)* musi pozostać poniżej +33°C przez cały 60-letni okres projektowy, a programy kapsuł monitorujących śledzą kruchość spowodowaną neutronami.
Matryca porównawcza typów wielkogabarytowych kotłów ciśnieniowych
Typ kotła |
Zastosowanie i standard |
Grubość ścianki |
Zakres masy |
Reaktor hydroprocesowy |
HDT/HCK, ASME VIII Div.2 |
100-250 mm (2.25Cr-1Mo-V) |
500-1500 ton |
Konwerter amoniaku/metanolu |
Haber-Bosch, ASME VIII Div.2 |
80-200 mm (Cr-Mo) |
200-600 ton |
RPV jądrowy |
PWR/BWR, ASME III + XI |
150-250 mm (SA-508 Gr.3) |
300-400 ton |
Najczęściej zadawane pytania (FAQ)
P: Dlaczego ASME Section VIII Division 2 ma zastosowanie do wielkogabarytowych kotłów ciśnieniowych zamiast Division 1?
O: Division 2 (zasady alternatywne) dopuszcza wyższe naprężenia projektowe (do 1/3 wytrzymałości na rozciąganie w porównaniu do 1/3.5 w Div.1), co skutkuje cieńszymi ściankami i mniejszą masą—ale wymaga bardziej rygorystycznego projektowania opartego na analizie (FEA), surowszych wymagań NDE (100% UT lub RT w porównaniu do wyrywkowego RT) i obowiązkowych programów zapewnienia jakości. Dla kotłów o grubości ścianki powyżej 50 mm oszczędności materiałowe (10-20%) równoważą wyższe koszty inżynieryjne i produkcyjne, co czyni Division 2 ekonomicznym wyborem.
P: Czym jest TOFD i dlaczego jest preferowane do inspekcji spoin grubościennych kotłów?
O: TOFD (Time-of-Flight Diffraction) wykorzystuje dwie sondy z wiązką skośną, które nadają i odbierają podłużne fale ultradźwiękowe. Gdy wiązka napotka krawędź wady, dochodzi do dyfrakcji, a różnica czasu przelotu między krawędzią a odbiciem od dna precyzyjnie lokalizuje i określa rozmiar wady (dokładność ±1 mm w głębokości). W przeciwieństwie do badań radiograficznych (RT), TOFD może badać ścianki o grubości do 300+ mm, zapewnia trwałe dane cyfrowe do porównania w trakcie eksploatacji i wykrywa wady płaskie (pęknięcia, brak przetopu), które RT często pomija. ASME Code Case 2235 zezwala na stosowanie TOFD jako zamiennika RT na spoinach ≥ 12,7 mm.
P: Jak osiąga się terenowe PWHT dla dużych kotłów, które nie mieszczą się w piecu warsztatowym?
O: Terenowe PWHT wykorzystuje ceramiczne grzałki koralikowe (elementy grzejne) owinięte wokół strefy spawania, zamknięte w izolacyjnych kocach termicznych. Temperatura jest kontrolowana przez termopary przyspawane do powierzchni kotła w odstępach 300-600 mm, utrzymując 620-690°C ± 14°C przez obliczony czas wygrzewania (1 godzina na 25 mm grubości). *Parametr Larsona-Millera* LMP = T × (20 + log t) × 10⁻³ potwierdza, że terenowe PWHT osiąga równoważne odprężenie naprężeń do obróbki w piecu warsztatowym. Różnice temperatur między strefami ogrzewanymi i nieogrzewanymi są ograniczone do 150°C/m długości osiowej, aby zapobiec zniekształceniom spowodowanym gradientem termicznym.
P: Jakie są opcje transportu dla kotłów ciśnieniowych przekraczających 120 ton?
O: Istnieją trzy opcje: (1) transport drogowy SPMT (Self-Propelled Modular Transporter) do 200+ ton, wymagający analizy trasy, wzmocnienia mostów i zezwoleń na transport nocny; (2) transport barkami lub rzekami dla kotłów produkowanych w pobliżu dróg wodnych, obsługujący 500-1500 ton z bezpośrednim załadunkiem z doku produkcyjnego; (3) produkcja w terenie, gdzie materiał płytowy jest transportowany, a kocioł jest montowany, spawany, poddawany PWHT i testowany na miejscu pod tymczasowymi osłonami. Wybór zależy od masy kotła, lokalizacji obiektu i analizy kosztów porównawczych (produkcja w warsztacie + transport vs. produkcja w terenie).