-
Szkło stopione do zbiorników stalowych (896)
-
Zbiorniki ze stali nierdzewnej (434)
-
Zbiorniki epoksydowe połączone fuzją (652)
-
Zbiorniki stalowe galwanizowane (321)
-
Aluminiowe dachy kopuły (1336)
-
Zbiorniki do przechowywania ścieków (280)
-
Zbiorniki ze stali spawanej (457)
-
Zbiorniki ciśnieniowe (396)
-
Fermentator beztlenowy (202)
-
Zbiorniki na wodę przemysłową (349)
-
zbiorniki stalowe o szklanej podszewce (180)
-
Zbiorniki stalowe (389)
-
Zbiornik do przechowywania osadu (115)
-
Zbiornik do przechowywania biogazu (173)
-
Zbiorniki do przechowywania wycieku (133)
-
Zbiorniki do przechowywania wody rolnej (179)
-
Zbiornik z wodą pożarną (166)
-
Silosy do przechowywania zbóż (146)
-
Projekty związane z biogazem (424)
-
Projekty oczyszczania ścieków (1702)
-
Podwójny dach membranowy (223)
|
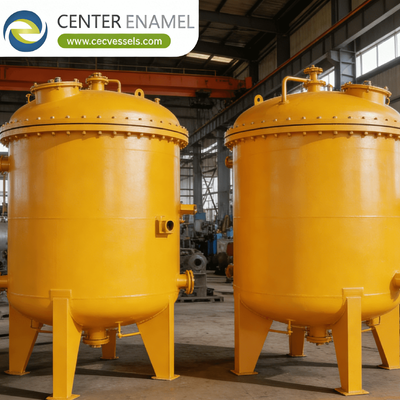
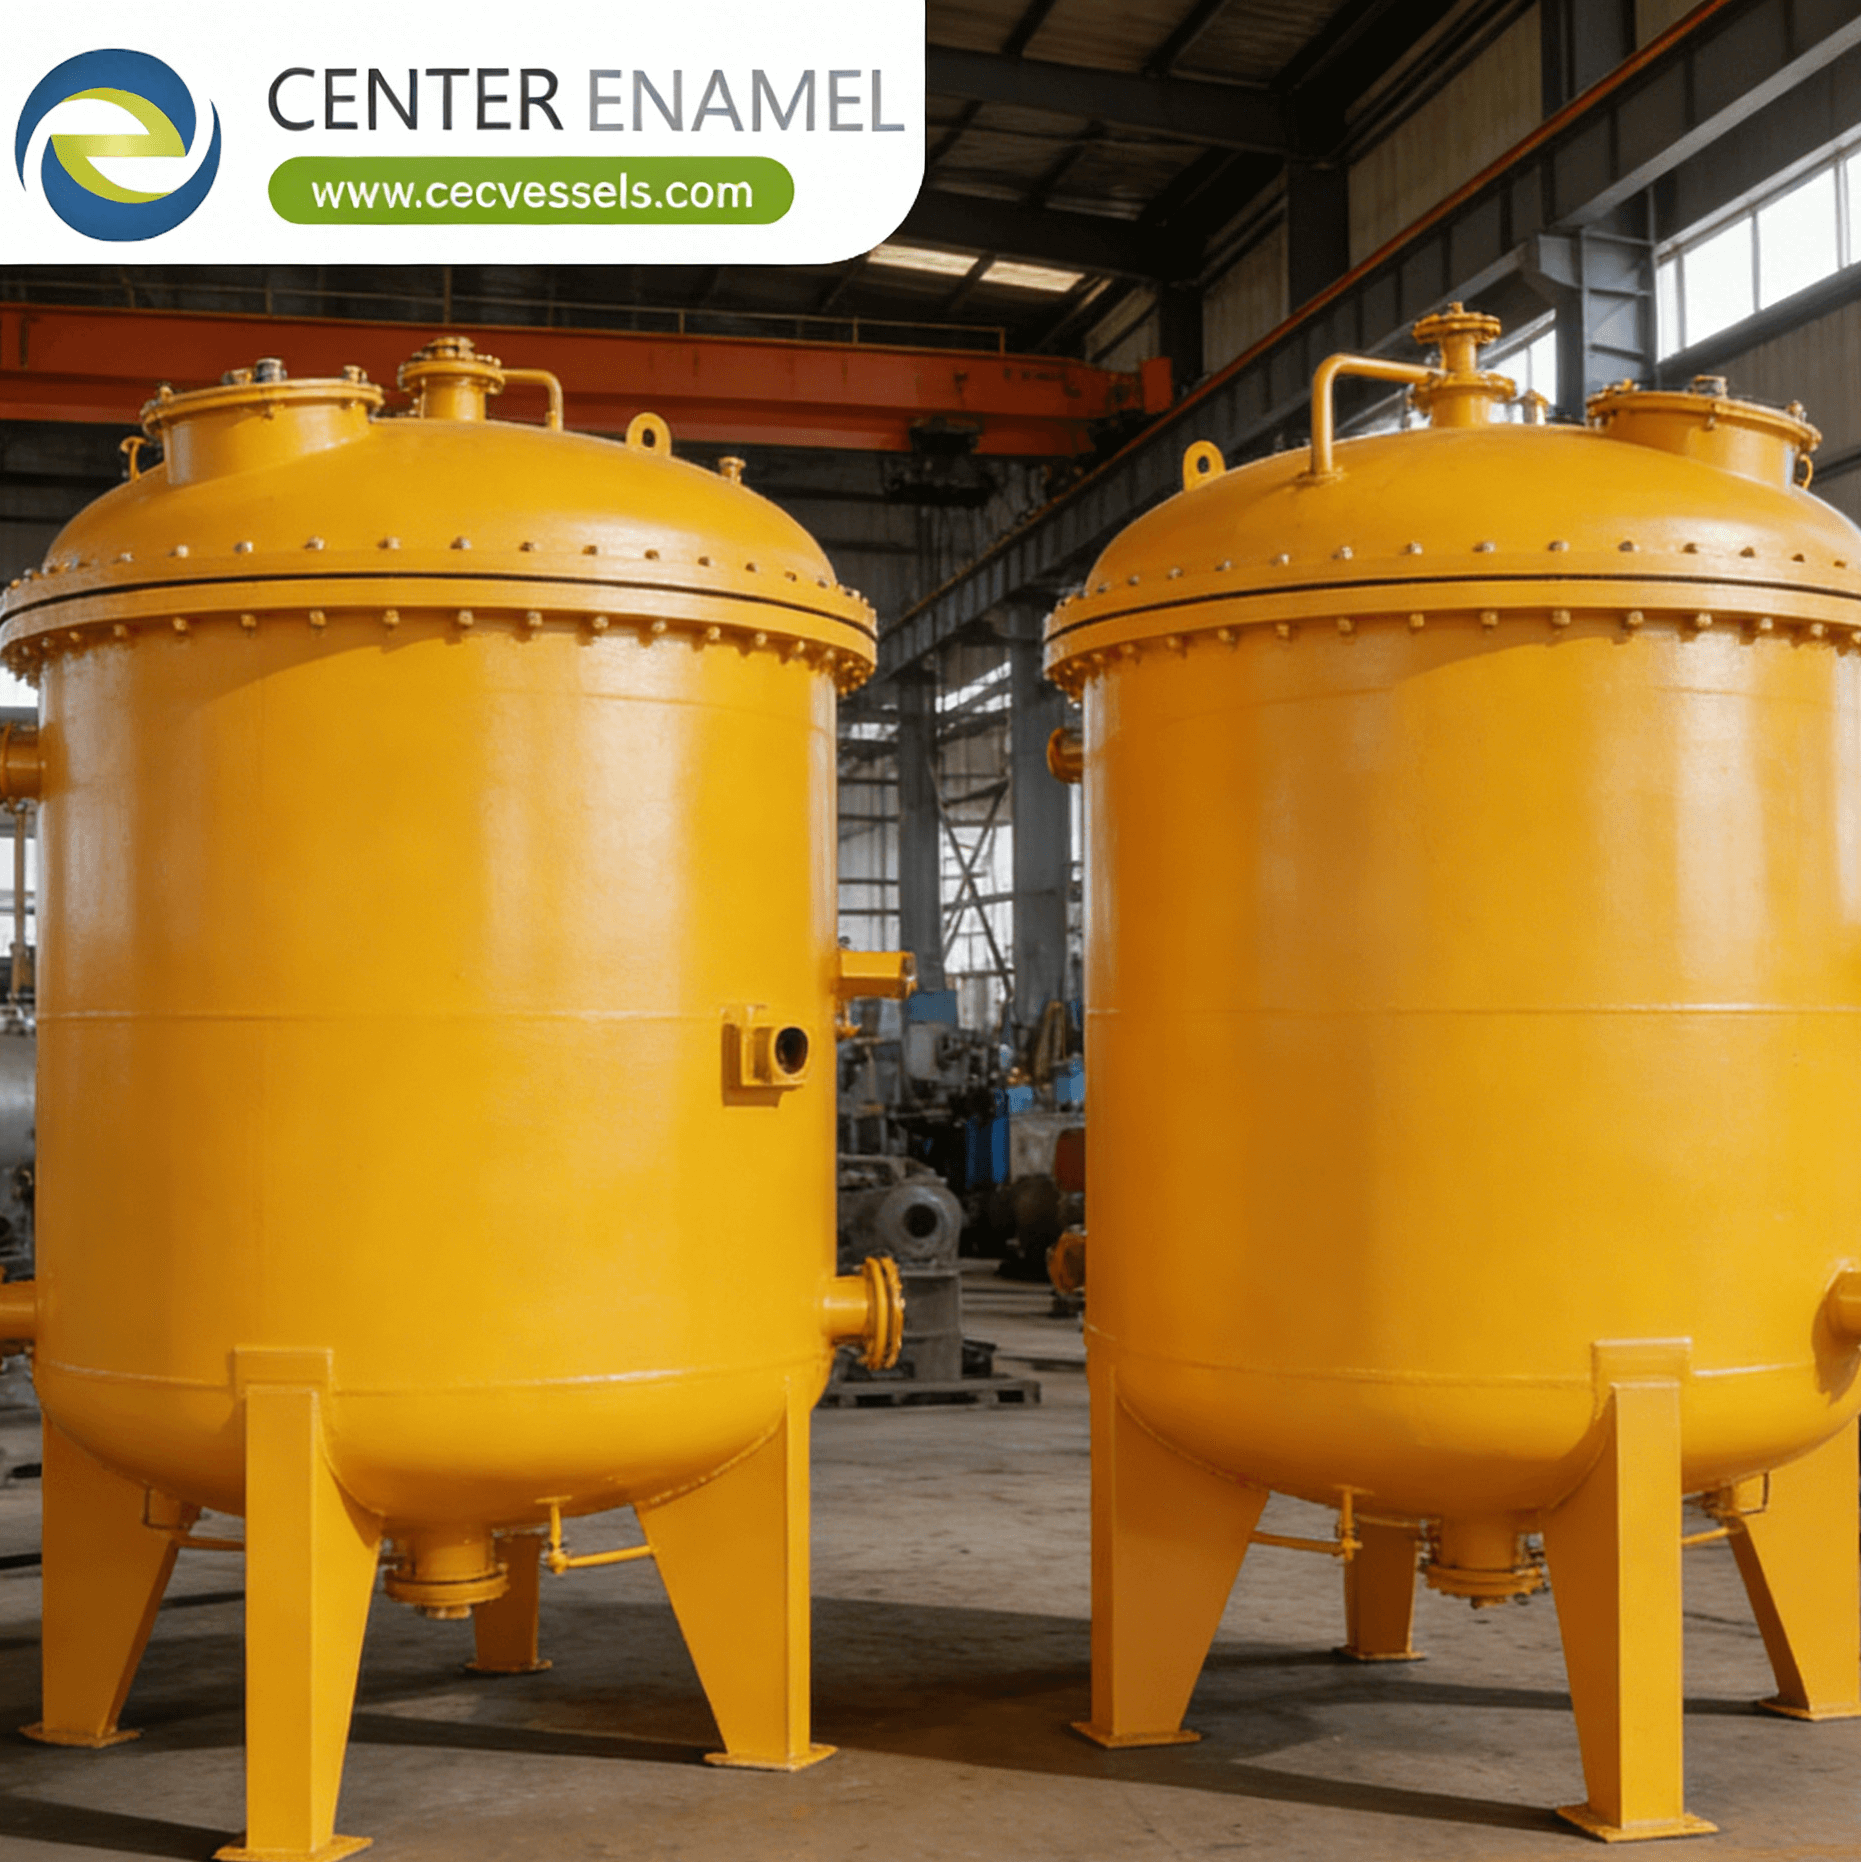
Czym jest naczynie ciśnieniowe petrochemiczne? Projekt, normy i zastosowania
| Miejsce pochodzenia: | Chiny |
| Nazwa handlowa: | Center Enamel |
| Orzecznictwo: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Minimalne zamówienie: | 1 zestawy |
| Cena: | 2000 |
| Czas dostawy: | 2 miesiące |
| Zasady płatności: | L/C, T/T |
| Możliwość Supply: | 200 zestawów/dni |
|
Szczegółowe informacje |
|||
Opis produktu
Czym jest kocioł ciśnieniowy w przemyśle petrochemicznym? Projekt, normy i zastosowania
Odpowiedź na kluczowe pytanie: Czym jest kocioł ciśnieniowy w przemyśle petrochemicznym i czym różni się od ogólnego sprzętu ciśnieniowego dla przemysłu? Kocioł ciśnieniowy w przemyśle petrochemicznym to kocioł ciśnieniowy zgodny z sekcją VIII ASME, zaprojektowany specjalnie do pracy z węglowodorami, skonstruowany tak, aby wytrzymać podwyższone temperatury (-46°C do 540°C), wysokie ciśnienia (0,1-20 MPa) i agresywne środowiska chemiczne, w tym siarkowodór, wodór i kwas fluorowodorowy. Naczynia te są zgodne z dodatkowymi normami branżowymi, takimi jak API 660 (wymienniki ciepła typu płaszczowo-rurowego), API 661 (wymienniki chłodzone powietrzem) oraz NACE MR0175 / ISO 15156 dla usług w warunkach gazu kwaśnego, gdzie ciśnienie parcjalne H2S przekracza 0,05 kPa, wymagając materiałów o kontrolowanej twardości i obróbki cieplnej po spawaniu (PWHT) w celu zapobiegania pękaniu naprężeniowemu pod wpływem siarkowodoru (SSC).
1. Podstawowe zasady projektowania kotłów ciśnieniowych w przemyśle petrochemicznym
Projektowanie kotłów petrochemicznych wykracza poza obliczenia ciśnienia zgodnie z sekcją VIII ASME, aby uwzględnić kruchość wodorową, kruchość odpuszczania, degradację w warunkach kwaśnych oraz cykliczne obciążenia termiczne, które są unikalne dla środowisk przetwarzania węglowodorów.
- **Zgodność z NACE MR0175 dla usług w warunkach kwaśnych:** Gdy strumienie procesowe zawierają H2S przy ciśnieniach parcjalnych powyżej 0,05 kPa (0,0007 psi) przy ciśnieniach całkowitych powyżej 0,45 MPa (65 psi), kocioł podlega wymaganiom NACE MR0175 / ISO 15156 dotyczącym usług w warunkach kwaśnych. Elementy ze stali węglowej muszą być ograniczone do maksymalnej twardości 22 HRC, a strefy wpływu ciepła (HAZ) kontrolowane do Vickers HV10 ≤ 248. Stale niskostopowe (np. SA-387 Gr.11/22) wymagają PWHT w temperaturze 620-690°C przez 1-2 godziny na 25 mm grubości, aby zredukować naprężenia resztkowe poniżej 20% granicy plastyczności i odpuszczania twardych mikrostruktur martenzytycznych podatnych na *pękanie naprężeniowe pod wpływem siarkowodoru (SSC)*.
- **Uszkodzenia wodorowe i degradacja w wysokich temperaturach:** W jednostkach hydroprocesowych (hydroodsiarczanie, hydrokraking) kotły pracują z ciśnieniami parcjalnymi wodoru 3-20 MPa w temperaturach 350-450°C. Dobór materiałów jest zgodny z API 941 (krzywe Nelsona), które definiują bezpieczny zakres pracy dla stali węglowej, stali 1,25Cr-0,5Mo i 2,25Cr-1Mo. Powyżej granicy krzywej Nelsona, atak wodoru w wysokich temperaturach (HTHA) powoduje tworzenie się baniek metanu i pękanie. *Parametr Larsona-Millera* LMP = T(20 + log t) × 10³ przewiduje czas do pękania pełzającego, gdzie T to temperatura w Kelwinach, a t to godziny, kierując marginesami projektowymi na 20-letni okres eksploatacji.
- **Zapobieganie kruchości odpuszczania:** Stale niskostopowe Cr-Mo pracujące w temperaturach 350-575°C są podatne na kruchość odpuszczania—segregację P, Sn, Sb i As na granicach ziaren, która podnosi temperaturę przejścia od kruchego do plastycznego (DBTT). *Współczynnik J* = (Si + Mn) × (P + Sn) × 10&sup4; musi być utrzymywany poniżej 100 dla kotłów 2,25Cr-1Mo, co osiąga się poprzez specyfikację stali o niskiej zawartości zanieczyszczeń (P ≤ 0,010%, Sn ≤ 0,005%). Obróbka cieplna z stopniowym chłodzeniem podczas produkcji weryfikuje przesunięcie DBTT o ≤ 28°C, zapewniając bezpieczny rozruch z temperatury otoczenia bez pękania kruchego.
2. Główne typy kotłów ciśnieniowych w przemyśle petrochemicznym
Kompleksy petrochemiczne wykorzystują rodzinę kotłów ciśnieniowych, z których każdy jest zoptymalizowany pod kątem określonej operacji jednostkowej w łańcuchu rafinacji i syntezy chemicznej. Trzy główne kategorie stanowią większość instalacji terenowych:
- **Reaktory hydroprocesowe:** Te reaktory z grubościennymi (100-250 mm) ściankami, wykonane z odkuwek, pracują przy ciśnieniu 8-20 MPa i temperaturze 350-450°C w usługach hydroodsiarczania i hydrokrakingu. Wykonane ze stali 2,25Cr-1Mo-0,25V (modyfikowanej wanadem dla lepszej odporności na pełzanie), posiadają wewnętrzne złoża katalizatora ze strefami chłodzenia zimnym wodorem między warstwami katalizatora. *Parametr Larsona-Millera* weryfikuje 200 000-godzinny czas do pękania pełzającego w temperaturze projektowej. Masa kotłów wynosząca 500-1500 ton wymaga specjalnego transportu i ciężkich dźwigów do instalacji terenowych, a spawanie terenowe i PWHT są wykonywane zgodnie z wymaganiami API 660/ASME.
- **Wymienniki ciepła typu płaszczowo-rurowego:** Zaprojektowane zgodnie z API 620/660 i TEMA Class R, te kotły obsługują wymianę ciepła zasilania/efluentu, reboiling i kondensację w jednostkach petrochemicznych. Typowe konstrukcje obejmują średnice płaszcza 600-1500 mm, długości rur 6-12 m i liczbę rur 200-5000. Materiały wahają się od stali węglowej (SA-516 Gr.70) dla usług z lekkimi węglowodorami do duplex 2205 dla wody chłodzącej zawierającej chlorki. *Poprawka na logarytmiczną średnią różnicę temperatur (LMTD)* Ft > 0,75 jest utrzymywana poprzez wieloprzepływowe układy rur (płaszcze TEMA G 1-2, 2-4 lub split-flow).
- **Trójfazowe separatory:** Poziome kotły ASME (średnica 2-4 m, długość 6-15 m) oddzielają olej, gaz i wodę w zakładach petrochemicznych na etapie wydobycia i przetwórstwa. Pracując przy ciśnieniu 0,1-10 MPa z temperaturami projektowymi od -46°C do 200°C, posiadają urządzenia wlotowe (typ łopatkowy lub cyklonowy), separatory mgły (siatka druciana lub pakiet łopatkowy) oraz płyty przelewowe do kontroli interfejsu olej-woda. Czas retencji 1-5 minut w sekcji ciekłej zapewnia osadzanie się kropli wody o wielkości 100 µm+, obliczane za pomocą prawa Stokesa: vs = g·(ρw-ρo)·d² / (18·μo).
Macierz porównania typów kotłów ciśnieniowych w przemyśle petrochemicznym
Typ kotła |
Usługa i norma |
Zakres temperatur |
Grubość ścianki |
Reaktor hydroprocesowy |
HDT/HCK, ASME + API 941 |
350-450°C @ 8-20 MPa |
100-250 mm (2,25Cr-1Mo-V) |
Wymiennik płaszczowo-rurowy |
Zasilanie/efluent, API 660/TEMA R |
-46 do 540°C @ 0,1-10 MPa |
12-60 mm (SA-516/2205) |
Separator trójfazowy |
Olej/gaz/woda, ASME VIII |
-46 do 200°C @ 0,1-10 MPa |
16-80 mm (SA-516 Gr.70) |
Często zadawane pytania (FAQ)
P: Co powoduje klasyfikację NACE MR0175 dla usług w warunkach kwaśnych w kotle ciśnieniowym w przemyśle petrochemicznym?
O: Klasyfikacja dla usług w warunkach kwaśnych jest wywoływana, gdy strumień procesowy zawiera H2S przy ciśnieniu parcjalnym powyżej 0,05 kPa (0,0007 psia) przy ciśnieniach całkowitych powyżej 0,45 MPa (65 psia). W tych warunkach pękanie naprężeniowe pod wpływem siarkowodoru (SSC) staje się wiarygodnym trybem awarii dla stali węglowych i niskostopowych. NACE MR0175 / ISO 15156 nakazuje maksymalną twardość (22 HRC dla stali węglowej), wymagania PWHT i ograniczenia materiałowe w celu zapobiegania kruchemu pękaniu SSC wzdłuż strefy wpływu ciepła.
P: Jak krzywa Nelsona API 941 kieruje doborem materiałów do usług w warunkach wodoru?
O: Krzywa Nelsona przedstawia ciśnienie parcjalne wodoru w funkcji temperatury pracy, definiując bezpieczne strefy pracy dla każdej klasy stali. Poniżej krzywej stali węglowej dopuszczalna jest stal SA-516 Gr.70. Powyżej niej wymagana jest stal 1,25Cr-0,5Mo (SA-387 Gr.11); przy wyższym obciążeniu specyfikowana jest stal 2,25Cr-1Mo (SA-387 Gr.22) lub stal 2,25Cr-1Mo-0,25V modyfikowana wanadem. Przekroczenie granicy krzywej grozi atakiem wodoru w wysokich temperaturach (HTHA), powodującym nieodwracalne tworzenie się baniek metanu i pękanie wewnątrz stali.
P: Co to jest współczynnik J i dlaczego jest krytyczny dla kotłów petrochemicznych 2,25Cr-1Mo?
O: Współczynnik J = (Si + Mn) × (P + Sn) × 10&sup4; kwantyfikuje podatność na kruchość odpuszczania w stalach niskostopowych Cr-Mo. Współczynnik J poniżej 100 zapewnia, że segregacja pierwiastków śladowych (P, Sn, Sb, As) na granicach ziaren pozostaje poniżej progu, który podnosi temperaturę przejścia od kruchego do plastycznego (DBTT) o więcej niż 28°C podczas stopniowego chłodzenia. Kotły o J > 100 grożą pękaniem kruchym podczas zimnego rozruchu, ponieważ DBTT może przesunąć się powyżej temperatury otoczenia po latach pracy w wysokiej temperaturze.
P: Jaki jest minimalny czas retencji dla skutecznego separowania trójfazowego w separatorze petrochemicznym?
O: Czas retencji w sekcji ciekłej musi być wystarczający do osadzenia się kropli wody ≥ 100 µm z fazy olejowej. Korzystając z prawa Stokesa: vs = g·(ρw - ρo)·d² / (18·μo), prędkość osiadania granicznego dla kropli 100 µm w lekkiej ropie naftowej (μo = 5 cP, Δρ = 100 kg/m³) wynosi około 0,001 m/s. Dla głębokości cieczy 2 m wymaga to 2000 sekund (33 minut), ale z pomocą koalescentów praktyczne czasy retencji 1-5 minut zapewniają ponad 95% usunięcia wody dla kropli ≥ 150 µm.